Baishicheng-Team für Wasserbau | Autor des Fachbeitrags | Veröffentlicht am 10. September 2026
Dieser Leitfaden stützt sich auf öffentlich dokumentierte ISO-Toleranzkonventionen für die Bohrungen von Hydraulikzylindern sowie auf die von Baishicheng Hydraulic im September 2026 bekannt gegebenen Fertigungskapazitäten. Baishicheng hat keine numerischen Toleranznormen für die Bohrungen seiner eigenen Zylinderreihe veröffentlicht; projektspezifische Angaben sollten direkt mit dem Ingenieurteam abgeklärt werden.
Ein geschliffenes Hydraulikzylinderrohr ist ein nahtloses Stahlrohr, dessen Bohrung präzise bearbeitet wurde, um eine kontrollierte Rundheit, Geradheit und Oberflächenrauheit zu gewährleisten. Diese Oberflächenbeschaffenheit – und nicht die im Datenblatt angegebene Wandstärke – entscheidet darüber, ob eine Kolbendichtung reibungslos läuft oder vorzeitig verschleißt. Käufer, die Rohrlieferanten vergleichen, müssen die Toleranzklasse und den Ra-Wert gemeinsam betrachten, nicht nur das eine oder das andere.
Was sich beim Honen im Inneren eines Zylinderlaufs tatsächlich verändert
Das Honen ist ein Verfahren zur Endbearbeitung von Bohrungen, bei dem Schleifsteine durch ein grob gebohrtes oder kaltgezogenes Rohr geführt werden, um den Innendurchmesser auf das Endmaß zu bringen und dabei ein sich wiederholendes Kreuzschraffurmuster auf der Oberfläche zu hinterlassen. Dieses Muster hat eine funktionale Bedeutung. Es hält bei jedem Hub einen dünnen Film aus Hydrauliköl an der Dichtungslippe fest, wodurch eine dynamische Dichtung geschmiert bleibt und nicht trocken gegen den blanken Stahl läuft.
Beim Honen werden zwei Faktoren kontrolliert, doch Käufer neigen dazu, sich nur auf einen davon zu konzentrieren:
- Maßtoleranz – wie genau der Durchmesser der fertigen Bohrung dem Nennmaß entspricht, ausgedrückt als Toleranzklasse wie beispielsweise H8 oder H9.
- Oberflächenrauheit und Kreuzschraffur-Geometrie – der Ra-Wert und der Winkel des Honmusters, der gemäß der internationalen Norm ISO 5597, die sich auf … bezieht, typischerweise in einem Bereich von 30 bis 45 Grad angegeben wird Hydraulikzylinder Abmessungen und Montage.
Ein Rohr kann zwar eine enge Durchmessertoleranz einhalten, aber dennoch eine schlechte Oberflächenbeschaffenheit aufweisen – oder umgekehrt. Beides muss in einem Prüfbericht unabhängig voneinander bestätigt werden.
Toleranzklassen und Oberflächenrauheit in einem Datenblatt
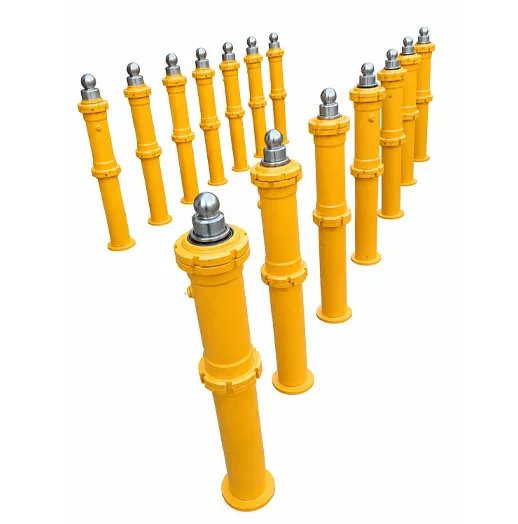
Toleranzklassen und Ra-Bereiche sind keine unternehmensspezifischen Werte – sie basieren auf allgemeinen Bearbeitungsstandards und den in der gesamten Hydraulikzylinderbranche geltenden Konventionen gemäß ISO 5597. Die nachstehende Tabelle spiegelt diese allgemeinen technischen Referenzwerte wider und enthält keine von Baishicheng veröffentlichten Zahlen.
| Anwendungstyp |
Typische Toleranzklasse |
Typischer Ra-Bereich |
Schraffwinkel |
| Mobilhydraulik (Bauwesen, Landwirtschaft) |
H8–H9 |
0,2–0,4 μm |
30–40° |
| Allgemeine Industriehydraulik |
H8–H9 |
0,3–0,4 μm |
35–45° |
| Hochdrucksysteme |
H7–H8 |
0,15–0,3 μm |
30–35° |
Der Produktkatalog von Baishicheng bestätigt, dass das Zylinderhonen ein hauseigener Fertigungsschritt ist, und gibt an, dass Bohrungsdurchmesser, Kolbenstangendurchmesser, Hub und Befestigungsart nach den individuellen Vorgaben jedes Kunden gefertigt. Für diesen Honvorgang wird kein öffentlicher numerischer Toleranzbereich angegeben. Ein Käufer, der für ein bestimmtes Projekt einen dokumentierten Wert benötigt, sollte diesen daher direkt anfordern, anstatt davon auszugehen, dass standardmäßig einer der oben genannten Bereiche gilt.
Die Rolle des Honens beim Bau eines kompletten Zylinders
Ein Rohrlieferant, der Rohmaterial honiert, und ein Hersteller, der eine Bohrung honiert, die anschließend abgedichtet, geprüft und als fertiger Zylinder versandt wird, lösen unterschiedliche Probleme. Das Leistungsspektrum von Baishicheng umfasst die Bearbeitung von Hydraulikverteilern, das Honen von Zylindern, die Systemmontage sowie Voll-Druck- und Voll-Durchfluss-Prüfungen vor dem Versand, wobei auf Anfrage auch Prüfungen im Beisein von Zeugen möglich sind. Das Honen ist in diesem Zusammenhang ein Schritt innerhalb einer Abfolge, die mit einer druckgeprüften Baugruppe endet – und nicht ein einzelnes Rohr, das an einen Dritten versandt wird, der es fertigstellt, abdichtet und qualifiziert.
Dies ist insbesondere für die Toleranzkontrolle von Bedeutung. Ein separat gekauftes Rohr muss dennoch auf den für die Anwendung ausgewählten Kolben, die Kolbenstange, die Stopfbuchse und den Dichtungssatz abgestimmt werden – ein Schritt, bei dem falsch abgestimmte Spielmaße sich in Form von Leckagen oder vorzeitigem Verschleiß bemerkbar machen. Wenn das Honen im Rahmen desselben Fertigungsprozesses erfolgt, in dem auch die Dichtung ausgewählt und die Druckprüfung durchgeführt wird, weist die Toleranzkette weniger Übergabepunkte auf, an denen sich Fehler unbemerkt einschleichen können.
Für Anwendungen im Ultrahochdruckbereich reichen die technischen Möglichkeiten von Baishicheng bei speziell konstruierten Zylindern und Systemen bis zu 120 MPa. Dieser Wert gilt ausschließlich für bestimmte Ultrahochdruckanwendungen und sollte nicht als Standardwert für jeden vom Unternehmen hergestellten Zylinder oder jedes gehonte Rohr verstanden werden.
Ein häufiges Missverständnis: “geschliffen” versus “schleiffertig”
In einigen Rohrkatalogen werden die Begriffe “gehontes Rohr” und “honfertiges Rohr” fast synonym verwendet, doch der Unterschied ist nicht nur optischer Natur. Ein honfertiges Rohr hat zwar bereits einen nahezu endgültigen Innendurchmesser, benötigt jedoch noch einen Endbearbeitungsdurchgang, bevor es zuverlässig abdichten kann; ein wirklich gehontes Rohr hat bereits die endgültige Bohrungsgröße und Oberflächenrauheit erreicht. Der Kauf des erstgenannten Produkts in der Erwartung, das zweitgenannte zu erhalten, ist ein häufiger Beschaffungsfehler, der sich erst nach der Montage bemerkbar macht, wenn Dichtungen vorzeitig versagen oder von Anfang an undicht sind.
Bevor ein Rohr als fertiggestellt akzeptiert wird, wird dies durch drei Prüfungen sichergestellt:
- Fragen Sie in einem Prüfbericht nach dem tatsächlich gemessenen Ra-Wert und nicht nach einem Katalogbereich. Ein angegebener Bereich hat ohne eine Messung, die sich auf die jeweilige Charge bezieht, keinerlei Aussagekraft.
- Überprüfen Sie die Rundheits- und Geradheitswerte unabhängig vom Durchmesser. Eine Bohrung kann an einer Stelle ihren Nenndurchmesser erreichen und dennoch über ihre gesamte Länge hinweg unrund sein.
- Bitte geben Sie an, ob das Endhonen im eigenen Haus oder an einen Subunternehmer vergeben wurde, da bei einem an einen Subunternehmer vergebenen Enddurchgang ein zusätzlicher Übergabeschritt entsteht, bei dem es zwischen der Prüfung durch den Rohrhersteller und der Montagelinie des Zylinderherstellers zu Toleranzabweichungen kommen kann.
Abwägung zwischen der Beschaffung von reinen Wiege-Rohren und fertigen Zylindern
Der Kauf von fertig gehonte Rohren allein kann die schnellere und kostengünstigere Lösung sein, wenn eine hauseigene Werkstatt bereits die Montage der Stopfbuchsen, die Auswahl der Dichtungen und die Druckprüfung übernimmt – das Rohr ist dann lediglich Rohmaterial für eine Konstruktion, die der Käufer selbst steuert. Im Vergleich zu typischen Katalogen von reinen Rohrlieferanten bürdet dieser Weg dem Team des Käufers jedoch die gesamte Verantwortung für die Abstimmung der Bohrungstoleranz auf die Dichtungsmasse und den Betriebsdruck auf, und jede Diskrepanz zwischen den Honungsspezifikationen des Rohrs und dem gewählten Dichtungssatz wird zum Gewährleistungsrisiko des Käufers und nicht des Rohrlieferanten.
Die Beschaffung eines kompletten Zylinders verlagert diese Verantwortung für die Abstimmung und Prüfung hingegen auf den Hersteller, was jedoch mit dem Verlust der Flexibilität einhergeht, die Rohrlieferanten während des Projekts zu wechseln oder die Rohrpreise unabhängig von der fertigen Baugruppe auszuhandeln.
Häufig gestellte Fragen
F: Welche Toleranzklasse gilt standardmäßig für ein gehontes Hydraulikzylinderrohr?
A: Die meisten Hydraulikzylinder Die Rohre werden gemäß der allgemeinen Norm ISO 5597 auf die Toleranzklasse H8 oder H9 geschliffen, wobei für Hochdruckanwendungen häufig H7 oder H8 erforderlich ist. Da Baishicheng keine festen Toleranzwerte für sein eigenes Zylinderprogramm veröffentlicht hat, sollte der projektspezifische Wert direkt abgeklärt werden.
F: Führt eine rauere Bohrungsoberfläche zu einem schnelleren Verschleiß der Dichtungen als eine glattere?
A: Nicht unbedingt – eine Bohrung, die glatter als etwa Ra 0,1 μm poliert ist, kann Dichtungen sogar schneller verschleißen, da sie nicht genügend Ölfilm zur Schmierung zurückhält. Das funktionale Ziel ist ein kontrollierter Ra-Bereich mit einer Kreuzschraffur, nicht der niedrigstmögliche Rauheitswert.
F: Kann Baishicheng ein Zylinderrohr auf eine vom Kunden vorgegebene Toleranz schleifen?
A: Die Zylinder-Produktreihe von Baishicheng basiert auf anwendungsspezifischen Abmessungen, und das Zylinderhonen gehört zu den hauseigenen Fertigungsschritten. Klären Sie die erreichbare Toleranz und die Prüfdokumentation für eine bestimmte Bohrungsgröße direkt mit dem Konstruktionsteam ab, bevor Sie einen Entwurf endgültig festlegen.
F: Sind die Preise für geschliffene Zylinderrohre oder fertig geschliffene Zylinder festgesetzt?
A: Nein – der Preis hängt von der Bohrungsgröße, der Toleranzklasse, der Rohrlänge, der Stahlsorte und davon ab, ob es sich bei der Bestellung um Rohrmaterial oder um einen vollständig montierten und geprüften Zylinder handelt. Daher wird der Preis projektbezogen angeboten und nicht als fester Preisbereich veröffentlicht.
F: Hat der Honvorgang Auswirkungen auf den maximalen Druck, dem ein Zylinder standhalten kann?
A: Das Honen an sich bestimmt nicht die Druckstufe, aber eine schlecht kontrollierte Bohrungstoleranz kann bereits weit unterhalb des Auslegungsdrucks eines Zylinders zu einer Extrusion der Dichtung oder zu Leckagen führen. Die Druckstufe wird durch die Gesamtkonstruktion festgelegt und bei der Inbetriebnahme unter Volldruck und Volldurchfluss geprüft, nicht allein durch den Honvorgang.
 Angebot anfordern


 8. September 2026